
 EN

Injap Cubit Badan Tertutup
Cat:Injap Cubit
Prinsip operasi injap sepit tertutup FNC® adalah mudah. Apabila dalam kedudukan terbuka, injap menyediakan laluan lubang penuh, membenarkan peng...
See DetailsTarik injap sehala ayunan keluar dari saluran pelepasan tailing selepas lapan bulan diservis dan kerosakan itu jarang sekali mengejutkan. Pin engsel dipakai bujur, muka cakera membawa anak sabit hakisan yang terang di mana pepejal terhimpit antara cakera dan tempat duduk, dan bebibir hiliran menunjukkan corak pitting tukul air berulang. Setiap satu daripada kecacatan itu sudah kelihatan tiga bulan lebih awal.
Penyelenggaraan injap periksa gagal di kebanyakan loji kerana satu sebab struktur: injap terletak dalam satu barisan tanpa injap pengasingan di hulu, tiada pintasan dan tiada port ujian, jadi pemeriksaan ditangguhkan sehingga sesuatu pecah. Pembaikan praktikal adalah untuk menganggap injap sehala sebagai aset yang dipantau keadaan dari hari ia dipasang, dan menerima bahawa dalam tugas kasar, strategi yang paling menjimatkan kadangkala tidak dibaiki sama sekali.
Kesimpulannya, di hadapan
Injap sehala mempunyai empat permukaan haus dan satu mod kegagalan tidak haus. Mengetahui yang mana satu merendahkan maruah memberitahu anda kekerapan talian harus dibuka, dan alat ganti yang ada di rak.
Cakera tidak pernah duduk dengan sempurna dalam perkhidmatan buburan. Filem pepejal terletak di antara cakera dan tempat duduk pada setiap penutupan, dan setiap kitaran melepasi laluan sentuhan yang lebih lebar sedikit. Sebaik sahaja jalur itu melebar melepasi kira-kira 20 peratus daripada lebar asalnya, kebocoran menjadi berterusan dan bukannya sekejap.
Reka bentuk buaian dan dwi-plat mempunyai isipadu mati di belakang elemen penutup. Zarah kasar mengendap di sana, perjalanan cakera memendek, dan injap akhirnya terbuka sebahagiannya. Pengendali biasanya melihat ini terlebih dahulu sebagai pam yang tidak akan tahan prima dan bukannya sebagai kerosakan injap.
Setiap penutupan memuatkan pin. Haus muncul sebagai kecondongan cakera, yang menghasilkan sentuhan tempat duduk yang tidak rata dan mempercepatkan hakisan pada satu sisi sahaja. Kelegaan pin mudah diukur dengan mikrometer dan merupakan satu-satunya penunjuk terbaik bagi baki hayat perkhidmatan.
Cakera logam yang menutup terhadap aliran songsang pada 3 m/s boleh menghasilkan lonjakan tekanan beberapa kali ganda tekanan talian. Bukti biasanya muncul di hiliran pada bebibir, penyokong dan kimpalan, bukan pada badan injap itu sendiri, itulah sebabnya kerosakan slam sering salah didiagnosis sebagai masalah paip.
Reka bentuk angkat, paksi dan bola bergantung pada spring atau elastomer untuk mengembalikan penutupan. Serangan haba dan kimia mengeraskan elastomer, spring kehilangan pramuat, dan injap mula berbual. Berbual-bual boleh didengari, tetapi apabila ia cukup kuat untuk perasan, kerusi itu sudah rosak.
Jadual di bawah membandingkan lima reka bentuk yang paling kerap dinyatakan pada baris proses. Selang mengambil alih bersih, perkhidmatan kitaran rendah; darab dengan 0.4 hingga 0.6 di mana pepejal melebihi 3 peratus mengikut berat.
Perbandingan reka bentuk injap sehala yang biasa digunakan pada saluran proses dan buburan. Anggap selang sebagai garis dasar perancangan dan sahkannya terhadap kebocoran terukur dan kiraan kitaran anda sendiri.
Rekod kegagalan daripada tugas buburan yang melelas menunjukkan corak yang konsisten: injap jarang merupakan komponen pertama yang mengadu, dan aduan pertama biasanya dikaitkan dengan pam. Pengagihan di bawah menggambarkan punca laporan pasukan penyelenggaraan apabila injap sehala akhirnya ditarik untuk diperiksa.
Empat ukuran menangkap sebahagian besar daripada ini sebelum kegagalan. Tekanan pembezaan merentasi injap meningkat apabila cakera berhenti membuka sepenuhnya. Tanda tangan penutupan akustik memendekkan apabila cakera digantung. Isipadu aliran songsang, dianggarkan daripada ujian henti pam, bertambah dengan kebocoran tempat duduk. Aliran kelegaan pin engsel menaik jauh sebelum cakera condong dengan jelas. Tiada satu pun daripada ini memerlukan gangguan; keempat-empatnya memerlukan injap pengasingan, titik ujian dan platform akses telah dirancang pada peringkat reka bentuk.
Injap sehala sangat tertumpu dalam aplikasi di mana mediumnya bersih dan kos aliran balik adalah tinggi. Pemisahan antara sektor menerangkan sebab satu selang penyelenggaraan tidak boleh digunakan di seluruh loji.
Bahagian perlombongan adalah yang menimbulkan masalah. Injap sehala dinyatakan dalam perlombongan kerana akibat aliran terbalik ke dalam bah atau pemekat adalah serius, namun medium dalam talian tersebut adalah yang memusnahkan injap. Injap sehala yang melindungi litar air bersih boleh berjalan selama bertahun-tahun pada pemeriksaan tahunan. Injap yang sama pada suapan siklon atau talian tailing mungkin memerlukan perhatian dalam satu kempen, itulah sebabnya pengendali buburan semakin mempersoalkan sama ada injap sehala tergolong dalam talian itu sama sekali.
Jika injap sehala telah dibuka tiga kali dalam setahun atas tugas kasar yang sama, kos penyelenggaraan telah melebihi nilai perlindungan yang diberikannya. Tiga alternatif patut dinilai, bergantung pada injap sehala yang sebenarnya dipasang untuk menghalang.
Yang pertama ialah memadamkan fungsi tidak kembali dan menggantikannya dengan injap pengasingan lubang penuh ditambah penutupan berjujukan. Injap secubit sesuai dengan peranan ini kerana lengan elastomer adalah satu-satunya bahagian yang dibasahi: tiada tempat duduk, tiada engsel, tiada rongga dan tiada kelegaan bagi zarah untuk dibungkus. Apabila lengan akhirnya haus, ia diganti di tempatnya tanpa mengeluarkan badan dari garisan. Untuk loji yang membandingkan laluan ini dengan reka bentuk diafragma bergaris, pertukaran dalam kebocoran, hayat haus dan pegangan alat ganti dinyatakan dalam ini. injap picit berbanding perbandingan injap diafragma untuk tugas perlombongan . Logik yang sama meluas di seluruh julat injap sepit lubang penuh , termasuk konfigurasi badan terbuka dan badan tertutup.
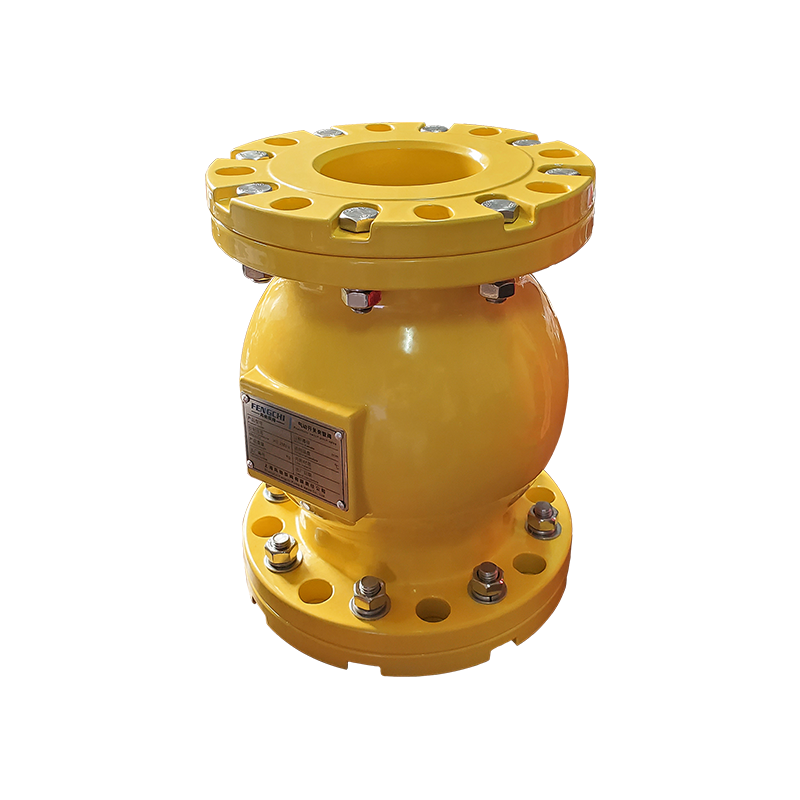 Injap Cubit Kendalian Udara Standard Diameter Nominal: DN15~DN2000, 1/2 ”~84” inci Lihat Produk →
Pilihan kedua digunakan apabila penutupan positif masih diperlukan pada pengepala buburan. Injap pintu pisau buburan memberikan laluan aliran tanpa rongga lubang penuh dan tindakan ricih yang memotong pepejal termendap semasa penutupan, jadi titik pengasingan tidak menjadi zon pengendapan. Perjalanan pagar dan keadaan tempat duduk diperiksa dari luar garisan, yang menghilangkan keperluan untuk memecahkan bebibir semata-mata untuk melihat sama ada injap mengedap.
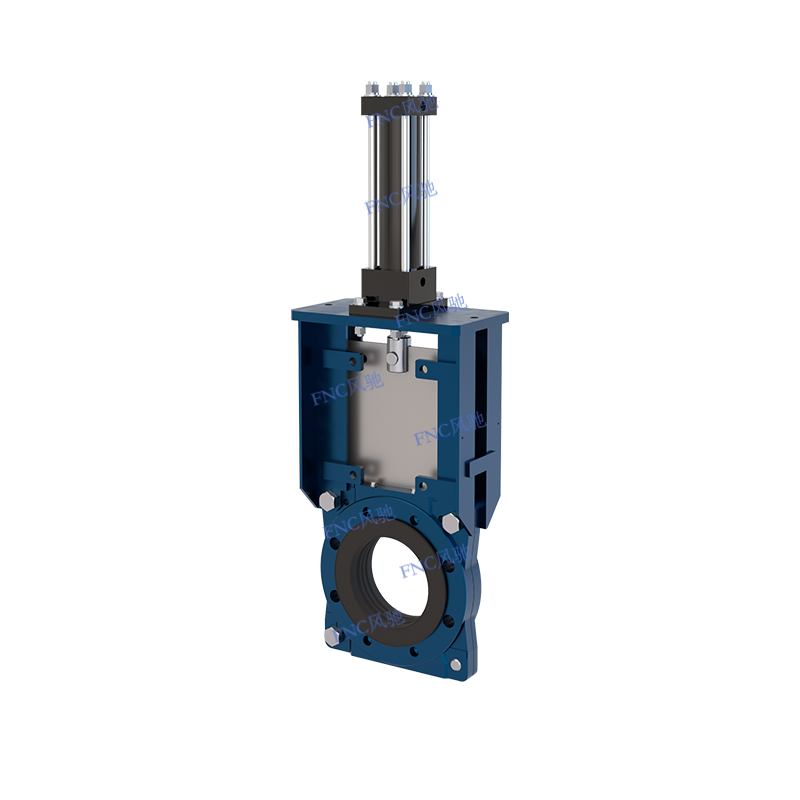 Injap pintu pisau KGV-D Diameter Nominal: DN50 ~ DN1500 Lihat Produk →
Pilihan ketiga menghilangkan masalah di hulu. Pam hos peristaltik tidak mempunyai injap sehala dalaman sama sekali: hos adalah satu-satunya komponen yang dibasahi, pam adalah penyebuan sendiri, dan ia bertolak ansur dengan keadaan kering. Pada saluran sedutan di mana injap kaki atau injap sehala sentiasa kotor, menggantikan elemen pam selalunya lebih murah daripada mengekalkan injap yang menyuapnya.
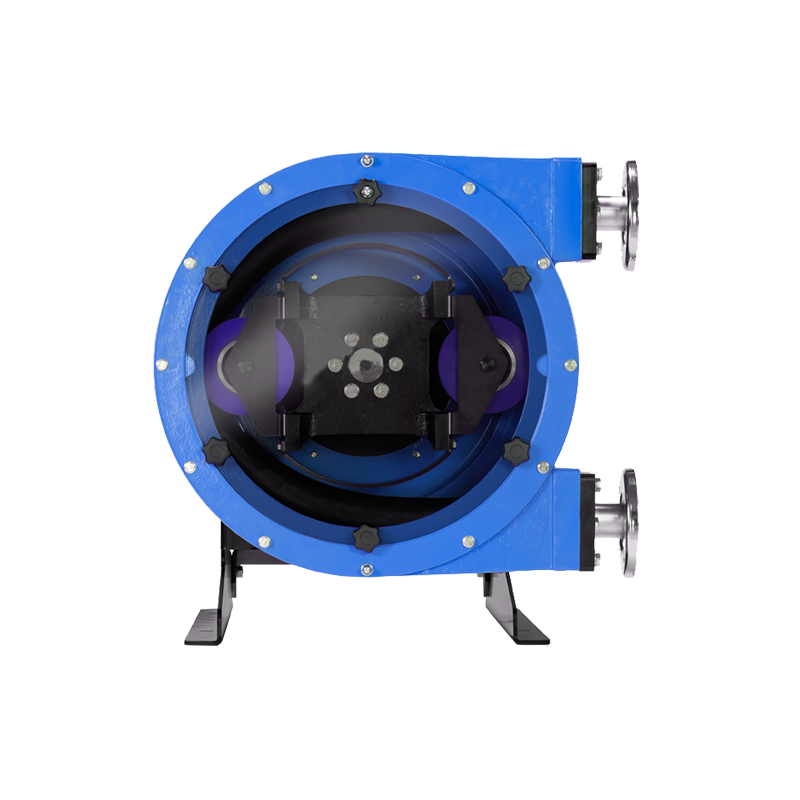 Pam Hos Penggelek Diameter Nominal: DN10~DN150 Lihat Produk →
Apabila pembaikan adalah panggilan yang betul, prosedur di bawah memastikan intervensi pendek dan rekod berguna.
1. Asingkan dan sahkan
Blok dua kali dan berdarah, sahkan tekanan sifar pada longkang, kemudian gunakan kunci keluar dan tagout. Pada garisan buburan, siram sebelum membuka sebarang bebibir.
2. Catatkan garis dasar
Tanda badan log, bahan tempat duduk, penarafan spring, orientasi dan keadaan bebibir, dan gambar cakera dan tempat duduk sebelum dibersihkan. Gambar selepas bersih menyembunyikan bukti.
3. Mengukur daripada menilai
Periksa lebar jalur sentuhan tempat duduk, angkat cakera dan kelegaan pin engsel dengan mikrometer. Catatkan nombor terhadap bacaan sebelumnya, bukan terhadap pendapat.
4. Bersihkan dan periksa rongga
Keluarkan pepejal yang dibungkus dari isipadu mati, kemudian cari alur hakisan, pitting dan sebarang tanda bahawa cakera telah menyentuh badan.
5. Tentukan pembaikan atau ganti
Gantikan dan bukannya ubah suai sebaik sahaja hakisan tempat duduk melepasi kira-kira 20 peratus daripada lebar sesentuh, atau apabila kelegaan pin engsel melebihi had pengilang. Tempat duduk yang dimesin semula pada pin yang haus akan gagal semula dengan cepat.
6. Pasang semula dengan betul
Sahkan anak panah aliran terhadap arah aliran sebenar, gunakan gasket baharu dan ikuti jujukan tork bolt. Kebanyakan kegagalan injap sehala "baru" dalam masa seminggu dikesan kembali kepada orientasi atau tork.
7. Kembalikan data
Masukkan pelepasan pin, lebar jalur tempat duduk dan kiraan kitaran ke dalam sistem penyelenggaraan. Tanpa trend, selang pemeriksaan seterusnya adalah tekaan.
Pelan penyelenggaraan hanya sebaik kertas kerja di belakangnya. Untuk injap perindustrian pada tapak perlombongan dan proses, pastikan kit tempat duduk, pin engsel, spring dan gasket dipadankan dengan trim tepat yang dipasang. Bahagian elastomer mempunyai jangka hayat yang diukur dalam tahun, bukan beberapa dekad, dan lengan atau meterai yang telah diletakkan di dalam gudang panas akan gagal lebih awal daripada yang dicadangkan oleh rekod perkhidmatannya. Putar stok mengikut kesesuaian.
Dokumentasi hendaklah dipasang semasa pembelian, bukan selepas kegagalan. Sijil bahan, rekod ujian tekanan pada tekanan reka bentuk 1.5 kali, kebolehkesanan kelompok elastomer dan pengisytiharan pematuhan untuk peralatan yang dieksport adalah dokumen yang akan diminta oleh juruaudit atau syarikat insurans. Apabila loji beroperasi di bawah ISO 9001, ISO 14001 dan ISO 45001, rekod yang sama menyokong audit kualiti, alam sekitar dan keselamatan pekerjaan sekaligus, jadi satu rutin pemfailan berdisiplin meliputi tiga kewajipan. Untuk peralatan yang dihantar ke EU, penandaan CE dan pengisytiharan RoHS harus berjalan dengan injap dan bukannya diminta beberapa bulan kemudian.
Akhir sekali, rancang bahagian persekitaran kerja. Toskan dan siram sebelum mematahkan bebibir, tangkap isipadu siram dan bukannya melepaskannya ke gred, dan buang elastomer dan pemangkasan logam yang haus melalui aliran sisa yang betul. Pada baris buburan ini adalah volum yang lebih besar daripada jangkaan kebanyakan perancang, dan ia adalah bahagian prosedur yang paling kerap dilangkau di bawah tekanan pengeluaran.
Kembali ke garisan tailing dari pembukaan. Injap tidak gagal kerana ia dibuat dengan buruk. Ia gagal kerana tiada siapa yang boleh mengasingkannya, tiada siapa yang mengukur pin engsel, dan medium itu tidak pernah serasi dengan cakera buaian dan tempat duduk logam. Betulkan pengasingan dan titik ujian, letakkan ukuran pada arah aliran, dan pastikan injap sehala di tempat yang betul. Di tempat lain, penyelenggaraan paling murah ialah injap yang anda tidak perlu buka lagi.
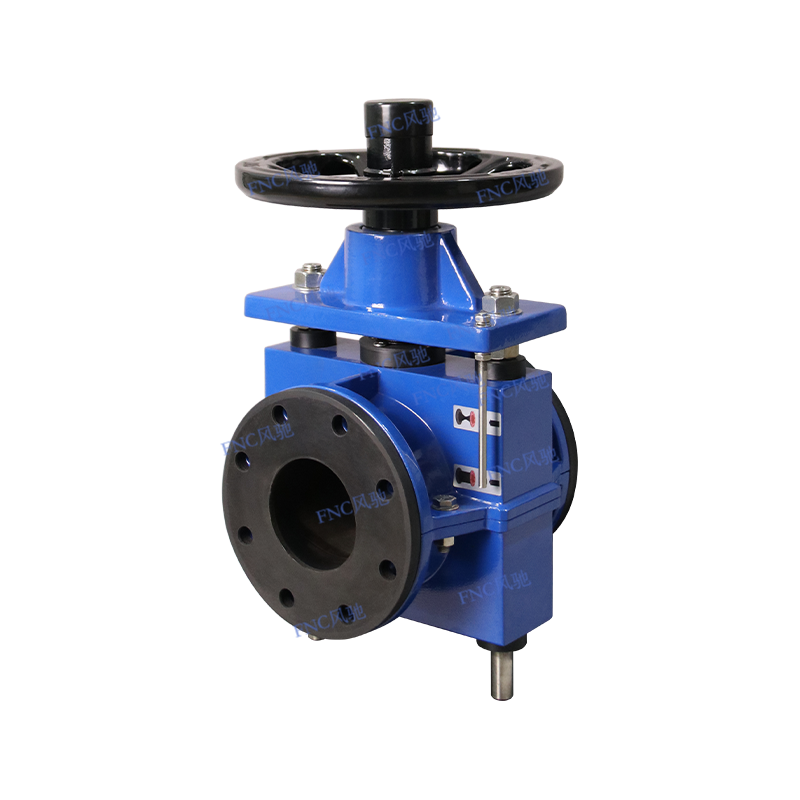
Prinsip operasi injap sepit tertutup FNC® adalah mudah. Apabila dalam kedudukan terbuka, injap menyediakan laluan lubang penuh, membenarkan peng...
See Details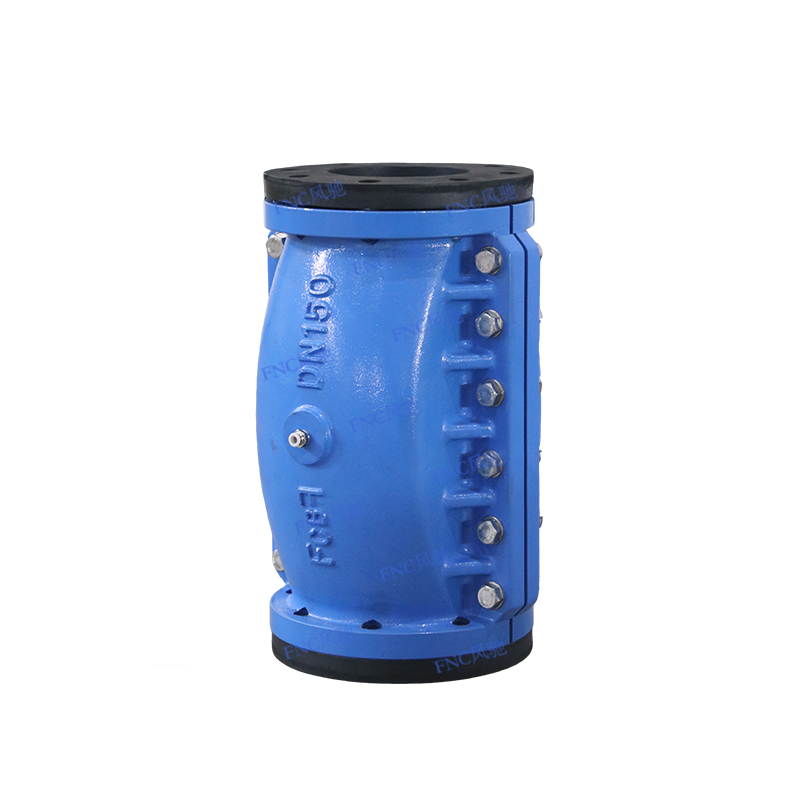
Injap cubit kendalian Udara menawarkan penyelesaian yang unik dan kos efektif untuk masalah kawalan bendalir. Rahsianya terletak pada lengan inj...
See Details
Injap cubit kendalian Udara menawarkan penyelesaian yang unik dan kos efektif untuk masalah kawalan bendalir. Rahsianya terletak pada lengan inj...
See Details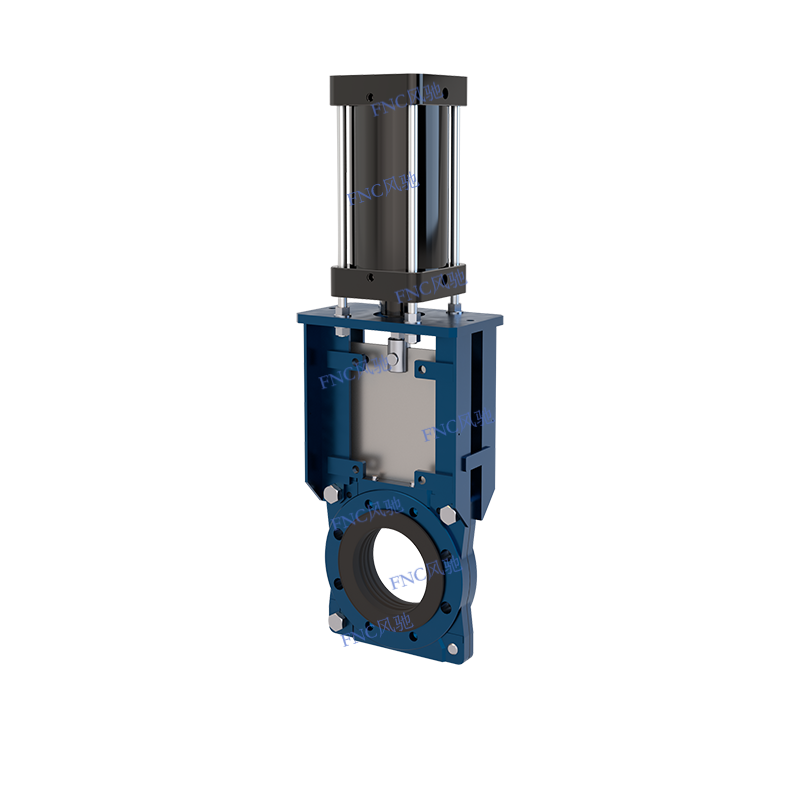
Injap Pintu Pisau Slurry FNC serasi dengan pelbagai penggerak. Badan utamanya dibina daripada bahan seperti besi tuang, keluli tuang dan keluli ...
See Details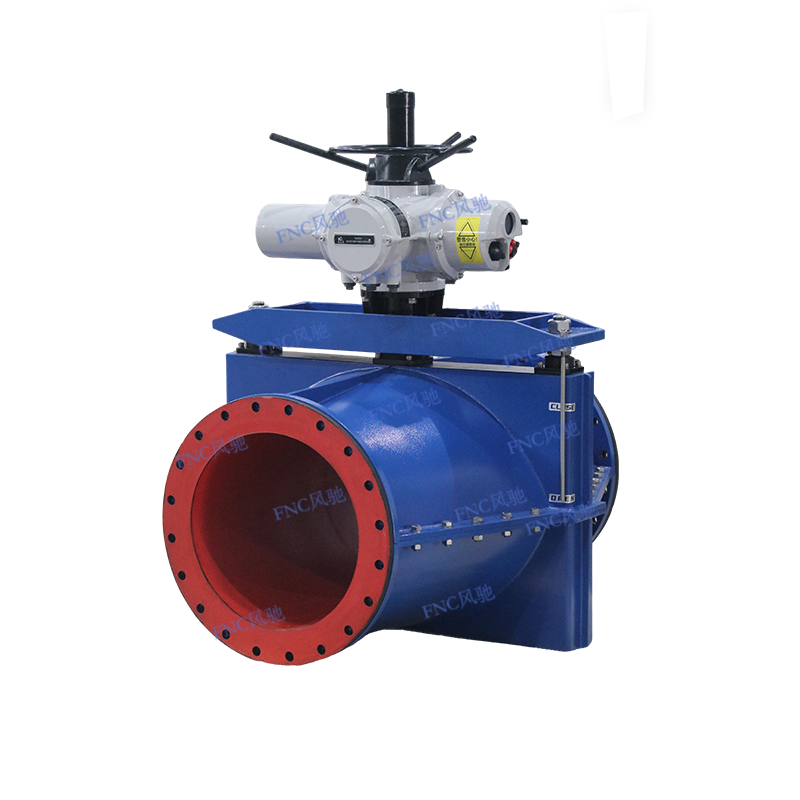
Berbanding dengan injap picit biasa, injap picit berdiameter besar mempunyai keperluan pengeluaran yang lebih tinggi. Sebagai "komponen teras" i...
See Details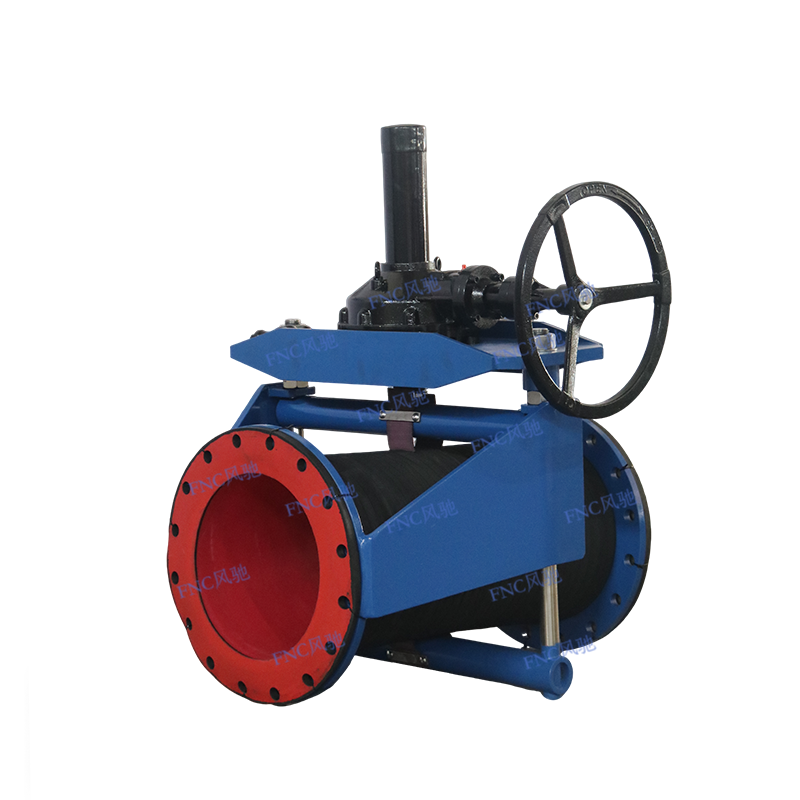
Prinsip operasi injap sepit tertutup FNC® adalah mudah. Apabila dalam kedudukan terbuka, injap menyediakan laluan lubang penuh, membenarkan peng...
See Details
Phone: +86-136 7173 4086

Tel: +86-563 5033 866

Email: red@pinchvalves.com.cn
Alamat: